- Sprężarki Powietrza
- Siłowniki pneumatyczne
- Sprężyny gazowe
- Zawory i elektrozawory pneumatyczne
- Uzdatnianie powietrza
- Narzędzia elektryczne
- Pomiar sprężonego powietrza
- Złącza pneumatyczne
- Przewody, węże, zwijadła
- Manometry i czujniki
- Osuszacze
- Konwertery Katalityczne Sprężonego Powietrza
- Instalacje pneumatyczne
- Podajniki wkrętów
- Przepustnice i zasuwy
- Zbiorniki ciśnieniowe
- Separacja kondensatu
- Oleje pneumatyczne
- Generatory azotu i tlenu
- Zestawy medyczne
Szlifierki pneumatyczne — dobór do powierzchni i rodzaju obróbki
Szlifierkę pneumatyczną dobieraj do sposobu usuwania materiału, dostępu do detalu i wymaganego wykończenia. Do wyrównywania powierzchni potrzebujesz innego ruchu roboczego niż do obróbki spoiny, gratowania otworu czy szlifowania wąskiego profilu. W ofercie Pneumatig znajdziesz szlifierki kątowe, proste, trzpieniowe, mimośrodowe, oscylacyjne i taśmowe. Po wyborze rodziny porównaj moc, prędkość, mocowanie osprzętu oraz zapotrzebowanie na sprężone powietrze konkretnego modelu.
Sprężarka dostarcza powietrze, natomiast napęd znajduje się w narzędziu. W silniku łopatkowym ciśnienie działa na łopatki wirnika osadzonego mimośrodowo w cylindrze, wytwarzając moment obrotowy. Mechanizm szlifierki przekazuje ten ruch na wrzeciono, taśmę albo układ poruszający stopą. Moc zależy od warunków pracy silnika; sama liczba obrotów bez obciążenia nie mówi, ile materiału narzędzie usunie pod dociskiem.
Która rodzina szlifierek odpowiada zadaniu?
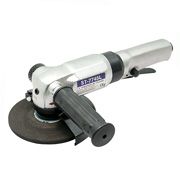
- Szlifierki kątowe rozważ przy obróbce dostępnych powierzchni i spoin osprzętem tarczowym. Sprawdź dopuszczalny typ operacji, średnicę, wrzeciono i właściwą osłonę. Samo dopasowanie gwintu nie dopuszcza każdej tarczy do cięcia lub polerowania.
- Szlifierki proste mają inną geometrię dojścia do obrabianego miejsca. W tej grupie są narzędzia do ściernic osadzanych na wrzecionie; nie utożsamiaj ich automatycznie z małymi szlifierkami na tulejkę zaciskową. Porównaj średnicę ściernicy, mocowanie i przestrzeń potrzebną na osłonę.
- Szlifierki trzpieniowe służą do pracy osprzętem na trzpieniu, m.in. przy gratowaniu i obróbce detali w ograniczonej przestrzeni. Grupa obejmuje wykonania proste oraz kątowe. Dobierz średnicę tulejki, narzędzie robocze, dopuszczalne obroty i wysunięcie trzpienia.
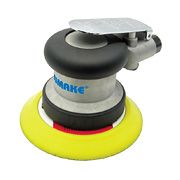
- Szlifierki mimośrodowe z okrągłym talerzem są kierunkiem wyboru przy przygotowaniu większych powierzchni. Znaczenie mają średnica talerza, orbita, materiał ścierny i sposób odbioru pyłu.
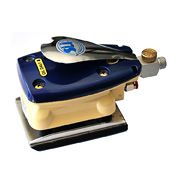
- Szlifierki oscylacyjne porównuj według kształtu i wymiarów stopy oraz rzeczywistego ruchu danego wykonania. W tej kategorii znajdują się także narzędzie liniowe i modele do obróbki z wodą; nazwa grupy nie oznacza jednakowego mechanizmu i warunków pracy wszystkich produktów.
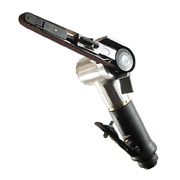
- Szlifierki taśmowe pomagają przy miejscowej obróbce krawędzi, profili i spoin. Dobór obejmuje szerokość oraz długość pasa, geometrię ramienia i dostęp do miejsca pracy. Prędkość przesuwu taśmy i obroty napędu są różnymi parametrami.
Oscylacyjna czy mimośrodowa — co rzeczywiście porusza się podczas pracy?
W ruchu orbitalnym środek stopy zatacza mały okrąg. W ruchu mimośrodowym typu random orbital do tego przemieszczenia dochodzi swobodny obrót talerza wokół jego własnej osi. Liczba obrotów talerza nie musi odpowiadać liczbie orbit, a opór powierzchni wpływa na jego obracanie. To inny mechanizm niż obrót wymuszony przekładnią. Przy porównywaniu kart ustal więc, czy podana liczba opisuje prędkość napędu, oscylacje, czy obroty elementu roboczego.
Średnica talerza określa wielkość powierzchni roboczej; średnica orbity opisuje jego dodatkowe przemieszczenie. Nie są zamienne. Wymiar stopy dobierz również do naroży, przetłoczeń i krzywizny detalu. Do uzyskania wymaganej struktury powierzchni trzeba dopasować gradację i rodzaj ścierniwa, nacisk oraz kolejne etapy obróbki. Sama zmiana szlifierki nie gwarantuje usunięcia rys pozostałych po poprzednim etapie. Parametry procesu sprawdź na próbce lub niewidocznym fragmencie, zgodnie z zaleceniami materiału i ścierniwa.
Przykładowe modele Sumake w ofercie Pneumatig
Poniższe zestawienie pokazuje różnice konstrukcyjne konkretnych urządzeń. Podane obroty są wartościami bez obciążenia z kart produktów, a nie gwarantowaną prędkością podczas szlifowania.
| Model | Powierzchnia robocza | Parametry i różnice |
|---|---|---|
| ST-OSN-60-HE | Talerz 150 mm | 10 000 obr./min, 179 W, zasilanie 6,2 bar |
| ST-OSG-60-HE | Talerz 150 mm | 10 000 obr./min, 179 W, 6,2 bar; model z odciągiem pyłu |
| ST-7717S | Stopa prostokątna 75 × 82 mm | 15 000 obr./min według karty, zasilanie 6,2 bar |
| ST-7737 | Tarcza 125 mm, wrzeciono M14 × 2 | 11 000 obr./min, zasilanie 6,2 bar; wykonanie kątowe |
Karta ST-OSG-60-HE podaje oscylację 2,5–5 mm. Przed zamówieniem potwierdź wartość dla wybranego wykonania; ten zapis nie dowodzi możliwości płynnej regulacji. Przy modelu z odciągiem ustal sposób podłączenia, potrzebny odbiornik pyłu oraz wyposażenie zestawu. Otwory talerza i materiału ściernego muszą odpowiadać zastosowanemu systemowi.
Zużycie powietrza i dobór kompresora do szlifowania
Szlifowanie może oznaczać długi pobór powietrza bez przerw. Porównaj wydajność powietrza oddawanego przez sprężarkę przy wymaganym ciśnieniu z zapotrzebowaniem narzędzia w planowanym cyklu. Uwzględnij pozostałe równocześnie działające odbiorniki. Pojemność zbiornika określa zapas do krótkotrwałego wykorzystania, lecz nie wyrównuje trwałego niedoboru wydajności.
W kartach ST-7717S i ST-7737 atrybut zużycia bez obciążenia wynosi odpowiednio 142 i 170 l/min. Tak oznaczonych wartości nie traktuj automatycznie jako zapotrzebowania podczas ciągłego szlifowania. Dla modeli OSN-60-HE i OSG-60-HE przed doborem sprężarki trzeba doprecyzować zużycie oraz warunki pomiaru. Porównanie różnych definicji przepływu mogłoby prowadzić do wyboru zbyt małego źródła powietrza.
Ciśnienie kontroluj na wlocie pracującego narzędzia. Gdy po uruchomieniu spada, sprawdź średnicę wewnętrzną i długość węża, przepustowość szybkozłączy oraz elementów przygotowania powietrza. Gwint przyłącza nie określa średnicy wewnętrznej przewodu. Nie kompensuj strat przez przekraczanie dopuszczalnego ciśnienia szlifierki. Szersze zasady doboru zasilania opisujemy w kategorii narzędzi pneumatycznych.
Osprzęt, odciąg i obsługa stanowiska
Dopuszczalne obroty ściernicy muszą być co najmniej równe prędkości oznaczonej na szlifierce. Sprawdź także średnicę, mocowanie, przeznaczenie do danego materiału i operacji. Tarcza do cięcia nie służy do szlifowania bokiem. Osłona musi odpowiadać narzędziu i osprzętowi; nie zdejmuj jej, żeby założyć większą tarczę. Przed wymianą osprzętu odłącz zasilanie, a detal zamocuj stabilnie.
Odciąg dobieraj do pyłu powstającego z obrabianego materiału i powłoki. Sam króciec nie potwierdza skuteczności całego układu. Uwzględnij ochronę oczu, słuchu i dróg oddechowych odpowiednią do procesu. Napęd pneumatyczny nie usuwa ryzyka iskier powstających podczas obróbki. Pyłu nie rozpraszaj po stanowisku; sposób czyszczenia narzędzia ustal według instrukcji.
Filtracja zasilania, osuszanie i smarowanie pełnią różne funkcje. Filtr oddzielający ciecz nie zastępuje osuszacza ograniczającego parę wodną. Olej podawaj tylko w sposób przewidziany dla danego modelu; obsługa silnika może nie zastępować smarowania przekładni. Przy zakupie do pracy zmianowej porównaj również masę, uchwyt, drgania i opór przewodów, zamiast zakładać jednakową ergonomię całej grupy.
Dane potrzebne do wyboru szlifierki
Do zapytania w Pneumatig podaj materiał i usuwaną powłokę, wymiary oraz zdjęcie detalu, zakres zbierania materiału i wymagany efekt powierzchni. Dołącz rozmiar i oznaczenie posiadanego osprzętu, czas pracy w cyklu oraz dane sprężarki i przewodu zasilającego. Przy szlifowaniu powierzchni wskaż także wymagany talerz lub stopę, orbitę i sposób odbioru pyłu. Te informacje pozwalają porównać konkretne wykonania bez utożsamiania największych obrotów z najlepszym doborem.
Formularz logowania i rejestracji